


Paano Mapauswag ang Kalidad sang HF Welding sa mga Tube Mills? Ang Kompleto nga Giya sa Inhenyeriya (2026)
Kon luyag mo nga mapauswag ang kalidad sang HF welding sa isa ka tube mill, magkonsentrar sa pito ka yabi nga mga butang:
- Malig-on nga paghanda sang ngilit sang strip
- Husto nga V-anggulo
- Husto nga HF welding power
- Balanse nga pwersa sang pag-ipit
- Maayo nga kondisyon sang ferrite rod
- Malig-on nga kadasigon sang linya
- Epektibo nga pagpabugnaw sang weld
Ang kalabanan nga mga depekto sa weld ginatuga sang indi balanse nga parameter sangsa indi bastante nga gahum. Ang isa ka malig-on nga proseso sang welding nagakinahanglan sang tagsa ka hugna sang tube mill nga magbuligay.

Mga Yabi nga Takeaways
| Kritikal nga Butang | Importansya | Tipikal nga Epekto |
|---|---|---|
| Kalidad sang Strip Edge | ★★★★★ | Nagapat-od sang pagkamakanunayon sang pagtingob sang ukbong |
| V-Angle Control | ★★★★★ | Nagakontrol sang konsentrasyon sang init |
| HF Welding Power | ★★★★★ | Nagahatag sang bastante nga pagpainit sa ukbong |
| Pag-ipit sang Kusog | ★★★★★ | Nagapatubas sang solid-state forge weld |
| Kondisyon sang Ferrite Rod | ★★★★☆ | Nagapauswag sang pagkaepektibo sang magnetic flux |
| Kalig-on sang Kadasigon sang Linya | ★★★★☆ | Nagamentinar sang makanunayon nga input sang init |
| Sistema sa Pagpabugnaw | ★★★★☆ | Nagakontrol sang microstructure sang weld |
| Pagporma sang Katukma | ★★★★★ | Nagasiguro sang husto nga pag-align sang ukbong |
Sa karon nga industriya sang tubo nga asero nga may mataas nga kompetisyon, ang kalidad sang weld nangin isa sang pinakaimportante nga mga timailhan sang kabug-usan nga performance sang tube mill. Nagahimo man sang structural tubing, mga tubo sang muwebles, mga bahin sang awto, ukon mga tubo sang konstruksyon, ginapaabot sang mga manufacturer nga ang tagsa ka weld seam makabato sa mga pagtilaw sa pagpatag, mga pagtilaw sa hydrostatic pressure, kag malawig nga serbisyo nga wala sing kapaslawan.
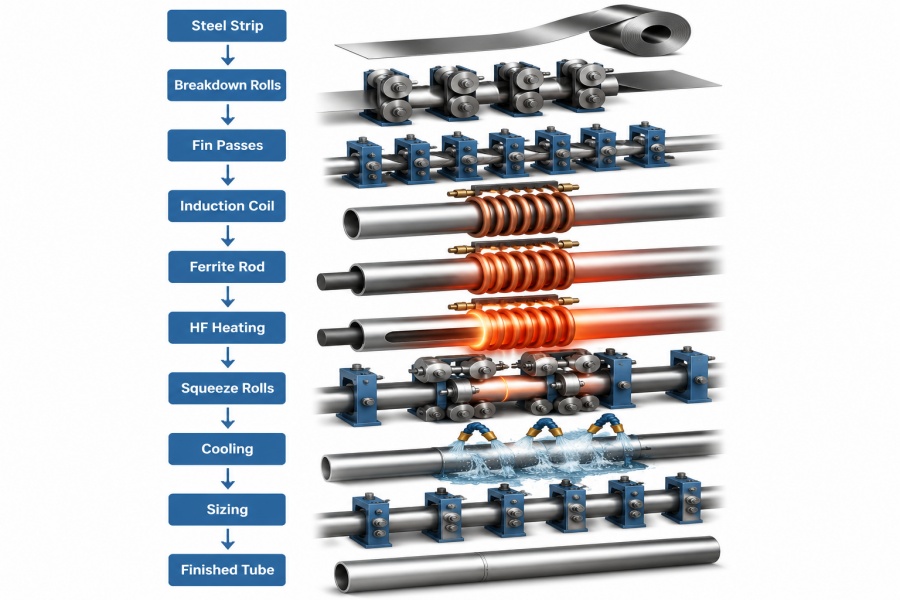
Apang, madamo nga mga tagdumalahan sang produksyon ang sayop nga nagapati nga ang pagdugang sang gahum sang HF welder lamang ang makalubad sang mga problema sa welding. Sa pagkamatuod, ang HF welding isa ka kompleto nga sistema sang paghimo sa baylo nga isa ka operasyon. Ang tagsa ka seksyon sang linya sang produksyon—halin sa strip entry kag forming rolls pakadto sa induction coil, squeeze rolls, cooling system, kag sizing section—direkta nga nagaimpluwensya sa katapusan nga kalidad sang weld.
Ang high-frequency induction welding isa ka solid-state nga proseso sa diin ang elektrisidad nagakonsentrar sa mga ukbong sang strip samtang nagapalapit sila sa weld apex. Ang nainit nga mga ngilit dayon gina-forge sing tingob sa idalom sang squeeze-roll pressure, nga nagapaguwa sang mga oxide kag mga kontaminante samtang nagahimo sang padayon nga metalurgical bond. Ang kinaandan nga nalakip nga mga V-angle para sa asero mga 2–5°, bisan pa nga ang pinakamaayo nga setting nagadepende sa kadakuon sang tubo, materyal, kag konpigurasyon sang galingan.
Bangod ang proseso nagadepende sa sibu nga koordinasyon sang madamo nga mga variable, bisan ang magagmay nga mga paglihi mahimo makatuga sang mga depekto pareho sang:
- Bukas nga mga tahi
- Mga bugnaw nga weld
- Burn-through
- Porosity
- Sobra nga weld flash
- Pag-utod sang ukbong
- Mga depekto sa sentro sang weld
- Indi maayo nga pasundayag sa pagpatag sang pagtilaw
Sa baylo nga bulngon ining mga sintoma sing indibiduwal, ang madinalag-on nga mga manufacturer nagagamit sing sistematiko nga pamaagi sa paglubad sang mga problema nga nagausisa sang kompleto nga proseso sang pag-welding.
nteractive HF Welding Troubleshooting Table
Ang isa sa pinakamadasig nga mga paagi sa pagdayagnos sang mga problema sa weld amo ang pagkilala sang makita nga depekto una kag dayon i-trace ini pabalik sa pinakaposible nga proseso nga variable.
| Sintomas sang Produksyon | Posible nga Kabangdanan | Ginarekomendar nga Aksyon |
|---|---|---|
| Bukas nga tahi | Indi bastante nga kusog sang pag-ipit | Dugangi ang pag-ipit kag i-verify ang pag-align sang roll |
| Cold weld | Manubo nga input sang init | Dugangi ang HF power ukon buhinan ang kadasigon sang linya |
| Burn-through | Sobra nga pagsulod sang init | Buhinan ang gahum sang HF ukon dugangan ang kadasigon sang produksyon |
| Pag-utod sang ukbong | Indi maayo nga kondisyon sang ngilit sang strip | Usisaa ang kalidad sang strip kag paghanda sang ukbong |
| Porosity | Hugaw ukon na-oxidize nga mga ngilit sang strip | Kuhaa ang lana, kalawang, kag mga kontaminante antes mag-welding |
| Sobra nga flash | Sobra nga pag-ipit | Buhinan ang pwersa sang pag-ipit kag kumpirmahi ang nagakaigo nga V-angle |
| Indi malig-on nga tahi sang weld | Sayop nga posisyon sang induction coil | I-adjust ang distansya kag pag-align sang coil-to-apex |
| Masami nga kapaslawan sa weld | Madamo nga proseso nga indi balanse | Repasuha ang pagporma, pag-welding, pagpabugnaw, kag pag-size sing tingob |
Ini nga pamaagi sa pagdayagnos mas epektibo sangsa pagbag-o sang mga parameter sang welding sing random bangod ang kalabanan nga mga kapaslawan sa welding resulta sang interaksiyon sang pila ka mga variable sang proseso sa baylo sang isa ka kasaypanan sang kagamitan.
Ano ang Nagadeterminar sang Kalidad sang HF Welding?
Madamo nga mga enhinyero ang nagapamangkot sang simple nga pamangkot:
Ano ang pinakaimportante nga butang nga nagaapektar sa kalidad sang HF welding?
Ang sabat amo wala sing isa ka kabangdanan.
Ang kalidad sang HF welding ginadeterminar sang balanse sang pila ka mga magkaanggid nga mga variable. Ang pagpauswag sang isa lamang ka parameter—subong sang pagdugang sang gahum sang welding—talagsa lang nagadula sang mga depekto kon ang presentasyon sang strip, V-angle, ukon squeeze force nagapabilin nga indi husto. Ang mga eksperyensyado nga mga operator sang tube mill gani nagatratar sang seksyon sang welding bilang isa ka integrated nga proseso sa baylo nga isa ka koleksyon sang independente nga mga makina.
Ang panguna nga mga butang nga nagaimpluwensya sa kalidad sang weld nagalakip sang:
1. Kalidad sang Steel Strip
Ang strip dapat may:
- Uniporme nga kadamulon
- Limpyo ang mga ukbong
- Minimal nga mga burrs
- Malig-on nga kemikal nga komposisyon
- Makakanunay nga mga kinaiya sa mekanikal
Bisan ang abanse nga HF welding equipment indi makabayad sa indi maayo nga kalidad sang nagasulod nga strip. Ang mga pagbag-o sa kondisyon sang ngilit ukon pagkamakanunayon sang materyal masami nga nagadul-ong sa indi malig-on nga pagpainit kag maluya nga mga tahi sang weld.
2. Pagporma sang Seksyon nga Katukma
Antes magsugod ang welding, ang strip dapat maporma sa isa ka eksakto nga tubular nga korte.
Ang indi maayo nga pagporma mahimo magresulta sa:
- Indi patas nga presentasyon sang ukbong
- Indi pag-anggid sang ukbong
- Indi malig-on nga V-anggulo
- Mag-strip nga nagalagaw
- Sobra nga springback
Ini nga mga isyu nagapanubo sang konsentrasyon sang karon sa weld apex kag nagadugang sang posibilidad sang indi kompleto nga pagtingob.
3. V-Angle Geometry
Ang V-angle nagadeterminar kon paano ang elektrisidad nagakonsentrar sa mga ukbong sang strip antes mag-forge.
Kon ang V-angle tuman kadaku:
- Ang kainit mahimong nagkalat.
- Ang pagkaepisyente sa welding naganubo.
- Ang pagkonsumo sa kuryente nagdugang.
Kon ang V-angle tuman ka gamay:
- Ang wala pa sa panahon nga pag-arko mahimong mahitabo.
- Ang pag-apod-apod sang init nangin indi malig-on.
- Ang pagkamakanunayon sang weld nagakaguba.
Ang pagmentinar sang isa ka malig-on nga V-angle amo ang kinahanglanon para sa pag-angkon sang tayuyon nga kalidad sang weld.

4. Pag-ipit sang Kusog
Ang mga squeeze rolls nagahimo labaw pa sa pagpilit sa tubo nga sirado. Ang ila panguna nga hilikuton amo ang pag-forge sang nainit nga mga ukbong sang strip samtang nagapaguwa sang natunaw nga mga oxide kag mga higko.
Ang indi husto nga pwersa sang pag-ipit mahimo nga makatuga sang:
- Mahuyang nga pagbugkos sang metalurhiya
- Sobra nga weld flash
- Pagnubo sang kadamulon sang dingding
- Mga indi eksakto nga sukod
Ang nagakaigo nga pag-adjust nagapat-od sang isa ka maayo nga solid-state weld nga may nagakaigo nga mga kinaiya sa mekanikal.
5. Induction Coil kag Pasundayag sang Ferrite
Ang induction coil nagahatag sang high-frequency nga enerhiya, samtang ang ferrite rod nagakonsentrar sang magnetic field pakadto sa weld V.
Ang isa ka nahalitan nga ferrite rod ukon indi maayo nga posisyon sang induction coil makapanubo sang pagkaepektibo sang pagpainit, makadugang sang pagkonsumo sang kuryente, kag makatuga sang indi malig-on nga temperatura sang weld. Ang kinaandan nga pag-usisa sa sini nga mga bahin nagabulig sa pagpadayon sang pagkamakanunayon sang proseso.
6. Pagpabugnaw kag Pag-size
Pagkatapos sang welding, ang kontrolado nga pagpabugnaw nagapalig-on sang microstructure sang weld antes magsulod ang tubo sa seksyon sang pag-size.
Ang indi nagakaigo nga pagpabugnaw mahimo magdul-ong sa:
- Nabilin nga stress
- Pagtuis
- Nabuhinan nga mga kinaiya sa mekanikal
- Dimensional instability
Ang seksyon sang kadakuon dayon nagapanumbalik sang tubo sa iya gintalana nga mga sukod nga wala naga-overstress sa bag-o lang gin-welding nga tahi.
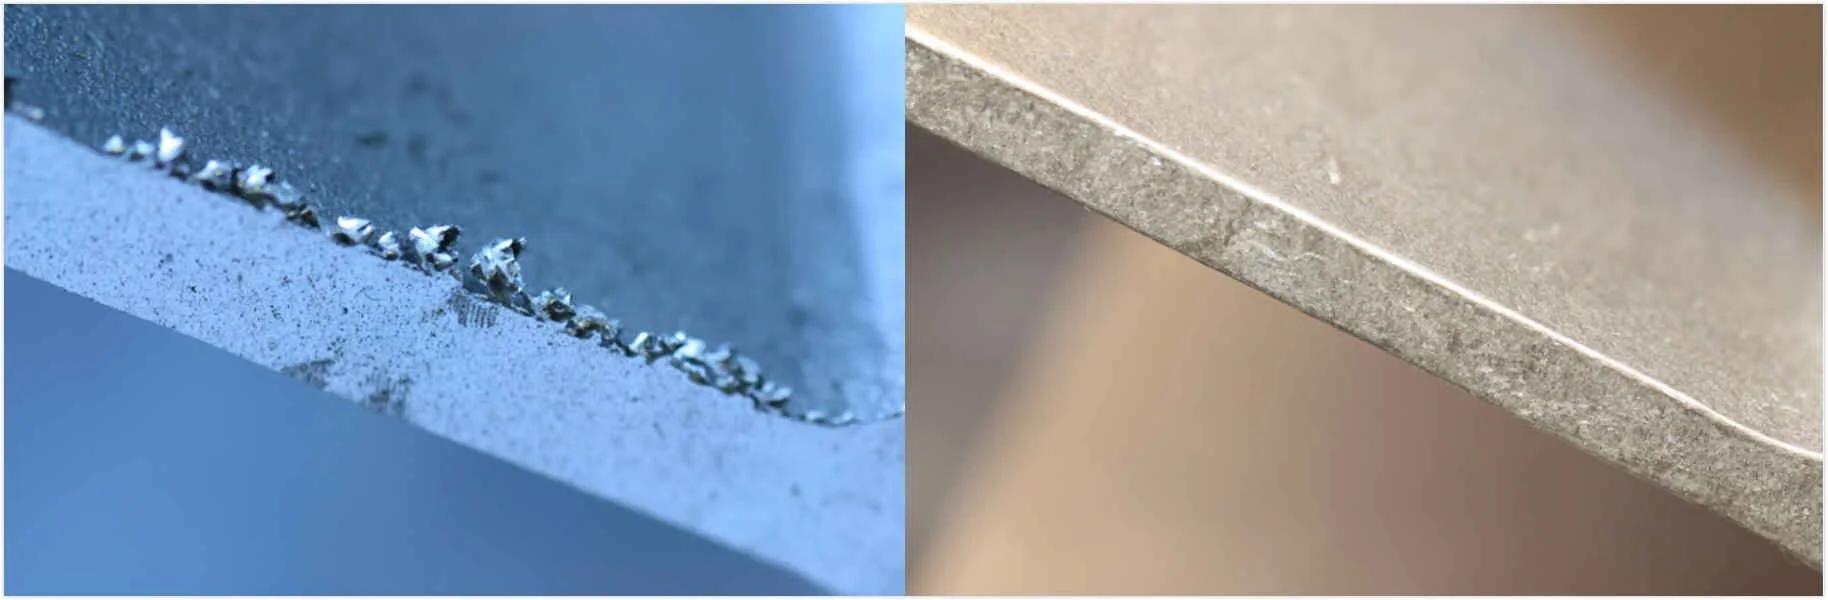
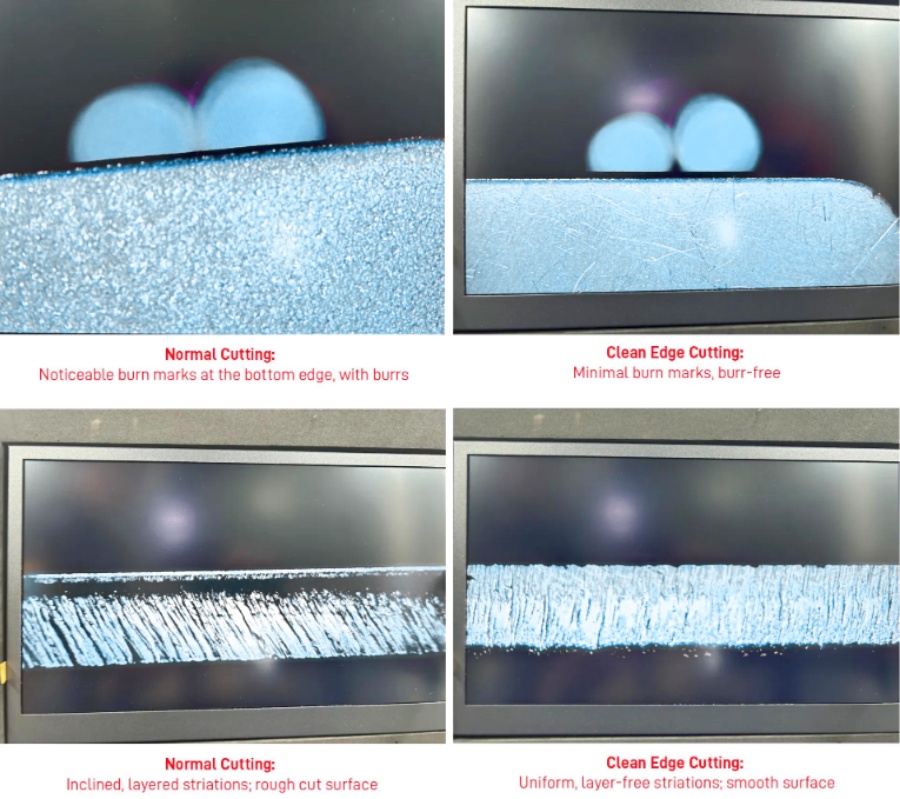
Ang isa sa mga wala ginasapak nga mga butang sa HF welding amo ang kalidad sang steel strip edge. Ang mga operator masami nga nagatutok sa pag-adjust sang gahum sang welding, pag-ipit sang presyon, ukon kadasigon sang linya, samtang ginabalewala ang kahimtangan sang strip nga nagasulod sa galingan. Sa pagkamatuod, ang proseso sang welding nagasugod madugay na antes sang induction coil. Kon ang mga ukbong sang strip nahalitan, kontaminado, ukon indi maayo ang pag-utod, bisan ang pinakaabante nga HF welder indi makahimo sing maayo nga weld. Ang nagakaigo nga desinyo sang fin-pass kag paghanda sang strip partikular nga gintuyo sa pagpresentar sang matinlo, magkaanggid nga mga ngilit sa seksyon sang welding.
6. Pagpabugnaw kag Pag-size
Pagkatapos sang welding, ang kontrolado nga pagpabugnaw nagapalig-on sang microstructure sang weld antes magsulod ang tubo sa seksyon sang pag-size.
Ang indi nagakaigo nga pagpabugnaw mahimo magdul-ong sa:
- Nabilin nga stress
- Pagtuis
- Nabuhinan nga mga kinaiya sa mekanikal
- Dimensional instability
Ang seksyon sang kadakuon dayon nagapanumbalik sang tubo sa iya gintalana nga mga sukod nga wala naga-overstress sa bag-o lang gin-welding nga tahi.

Hupti nga Matinlo kag Uniporme ang mga Sulab sang Strip
Ang isa sa mga wala ginasapak nga mga butang sa HF welding amo ang kalidad sang steel strip edge. Ang mga operator masami nga nagatutok sa pag-adjust sang gahum sang welding, pag-ipit sang presyon, ukon kadasigon sang linya, samtang ginabalewala ang kahimtangan sang strip nga nagasulod sa galingan. Sa pagkamatuod, ang proseso sang welding nagasugod madugay na antes sang induction coil. Kon ang mga ukbong sang strip nahalitan, kontaminado, ukon indi maayo ang pag-utod, bisan ang pinakaabante nga HF welder indi makahimo sing maayo nga weld. Ang nagakaigo nga desinyo sang fin-pass kag paghanda sang strip partikular nga gintuyo sa pagpresentar sang matinlo, magkaanggid nga mga ngilit sa seksyon sang welding.
Ngaa Importante ang Kalidad sang Strip Edge
Ang HF current natural nga nagasunod sa banas sang pinakadiutay nga resistensya sa kuryente kag nagakonsentrar sa mga ukbong sang strip bangod sang mga epekto sang panit kag kalapit. Kon ang duha ka ukbong matapan, magkaanggid, kag uniporme, ang pagpainit nagapabilin nga balanse kag ang mga squeeze rolls makahimo sang mabakod nga forge weld.
Apang, ang mga guba nga mga ngilit nagatublag sang pag-ilig sang koryente kag pagpanagtag sang init, nga nagadul-ong sa indi malig-on nga mga kondisyon sang welding.
Ang kinaandan nga mga depekto sa ukbong nagalakip sang:
- Mga burr pagkatapos sang pag-utod
- Kalawang ukon himbis
- Kontaminasyon sa lana
- Pag-alon-alon sang ukbong
- Mga buho sa ukbong
- Mga gasgas
- Mga sliver
- Indi pag-anggid sang ukbong
Ang tagsa sining mga depekto nagabag-o kon paano ang koryente nagaagi sa V-zone kag mahimo nga mangin kabangdanan sang lokal nga sobra nga pag-init ukon indi bastante nga pagtingob.
Kinaandan nga mga Problema sa Strip Edge
| Kondisyon sang Strip Edge | Impluwensya sa Pag-welding | Ginarekomendar nga Aksyon |
|---|---|---|
| Burr | Pre-arcing, unstable current | Pauswaga ang kalidad sang pag-utod |
| Kalawang | Indi maayo nga kontak sa kuryente | Kuhaa antes ang produksyon |
| Langis | Porosity | Limpyo ang ibabaw sang strip |
| Wavy edge | Indi malig-on nga V-anggulo | Husto nga pagporma |
| Buho sa ukbong | Indi maayo nga pag-align sang ukbong | Isikway ang naguba nga coil |
| Sliver | Paglakip sang oxide | Pauswaga ang proseso sang pag-utod |
Ang mga Burrs Mas Delikado Sangsa Ginarealisar sang Madamo nga mga Operator
Ang isa ka burr nga pila lamang ka ikanapulo nga bahin sang isa ka milimetro ang kataason makabag-o sing daku sang paagi sang pagsugata sang mga ukbong sang strip.
Sa baylo nga maghimo sang bug-os nga pagkontak sing dungan, ang isa ka bahin nagatandog sing una.
Nagatuga ini sang:
- Premature nga konsentrasyon sang karon
- Lokal nga sobra nga pag-init
- Pre-arcing
- Pag-trap sang oxide
- Mahuyang nga weld bond
Sa ulihi ining mga depekto mahimo nga makita subong:
- Pagpatag sang mga liki sa pagtilaw
- Hydrostatic leakage
- Mga indikasyon sang ultrasonic
- Pagbukas sang tahi sang weld
Ang giya sang industriya nagarekomendar sang pagmentinar sang matapan nga mga ngilit sang slit bangod ang mga burr kag pagkagahi nagapugong sang tayuyon nga pagporma sang weld.
Ang Chemistry sang Asero Nagaapektar Man sa Kalidad sang Weld
Bisan pa nga ang mga operator indi makabag-o sang chemistry sang asero sa tion sang produksyon, dapat nila mahangpan ang impluwensya sini.
Mga pagbag-o sa:
- Carbon
- Manganese
- Silicon
- Phosphorus
- Asupre
ilis:
- Mga kinaiya sa pagpainit
- Plastic deformation
- Pagporma sang oxide
- Pamatasan sa pag-welding sang forge
Sa sini nga rason, ang pagbag-o sang mga suplayer sang coil kon kaisa nagakinahanglan sang mga pag-adjust sa welding power ukon squeeze settings.
Praktikal nga Listahan sang Pag-usisa
Antes sang tagsa ka pagbalhin sang produksyon, usisaa:
✓ Pagkapareho sang kalaparon sang strip
✓ Kadamol sang strip
✓ Kataason sang burr
✓ Kalawang
✓ Kontaminasyon sang lana
✓ Coil camber
✓ Kahalitan sa ukbong
✓ Mga gasgas sa ibabaw
Ang lima ka minutos nga pag-usisa makapugong sang mga inoras sang pag-untat sa ulihi.
I-optimize ang V-Angle
Sa tanan nga mga parameter sang welding, ang V-angle amo ang mahimo nga labing wala mahangpan.
Madamo nga mga operator ang nagatinguha nga dugangan ang gahum sang welding kon ang mga depekto makita.
Ang mga eksperyensiyado nga mga enhinyero sagad mag-usisa una sa V-angle.
Ang V-angle amo ang nalakip nga anggulo nga ginporma sang nagapalapit nga mga ukbong sang strip antes sila magsulod sa mga squeeze rolls. Ginapat-od sini kon diin ang high-frequency current nagakonsentrar kag kon diin nagakatabo ang pag-init. Ang kinaandan nga nalakip nga mga anggulo para sa carbon-steel HF welding yara sa palibot 2–5° (madamo nga mga galingan sang produksyon ang naga-operate sa 3–6° range depende sa kadakuon sang tubo kag mga gamit).
Mga Butang nga Nagaimpluwensya sa V-Angle
Ang V-angle apektado sang kapin pa sa pag-adjust sang guide roll.
Naimpluwensyahan man ini sang:
- Pagporma sang katukma
- Desinyo sang fin pass
- Giya nga posisyon sa rolyo
- Gibag-on sang strip
- Ang pag-agwanta sa kalaparon sang coil
- I-strip ang springback
- Distansya halin sa katapusan nga fin pass pakadto sa squeeze rolls
Amo ini ang rason kon ngaa ang mga eksperyensyado nga mga teknisyan sa tube mill pirme nagausisa sang seksyon sang pagporma antes bag-uhon ang mga parameter sang welding.
Ginarekomendar nga V-Angle nga Paglubad sang Problema
| Obserbasyon | Posible nga Kabangdanan | Ginapanugyan nga Aksyon |
|---|---|---|
| V-angle nga mas lapad kay sa normal | Ang mga giya nga rolyo ginsaylo | I-adjust ang mga giya |
| V-angle indi malig-on | Indi maayo nga pagporma | Usisaa ang mga agianan sa fin |
| Masami nga pre-arcing | Ang pagbukas tuman ka gamay | Dugangi sing diutay ang V-angle |
| Cold weld | Ang pagbukas tuman kadaku | Buhinan ang V-angle |
| Pagkuha sang rolyo | Premature nga pagkontak sa ukbong | Tan-awa liwat ang mga gamit sa fin |
Praktikal nga mga Tip sa Produksyon
Ang mga eksperyensyado nga mga operator sang galingan sa pangkabug-usan nagasunod sa sini nga mga prinsipyo:
- Hupti ang katapusan nga fin pass nga malapit sa mga weld roll.
- Hupti ang simetriko nga presentasyon sa sulab.
- Likayi ang paglagaw sa strip.
- Bantayi ang V-angle kon magbag-o ang kadamulon sang strip.
- Tan-awa liwat ang mga rolyo sang giya pagkatapos sang tagsa ka pagbag-o sang gamit.
- I-verify ang pag-align sang induction coil pagkatapos sang pagmentinar.
Ang magagmay nga mga pagbag-o nga ginhimo sing temprano masami nga nagapugong sang mahal nga mga depekto sa idalom sang suba.
Praktikal nga mga Tip sa Produksyon
Ang mga eksperyensyado nga mga operator sang galingan sa pangkabug-usan nagasunod sa sini nga mga prinsipyo:
- Hupti ang katapusan nga fin pass nga malapit sa mga weld roll.
- Hupti ang simetriko nga presentasyon sa sulab.
- Likayi ang paglagaw sa strip.
- Bantayi ang V-angle kon magbag-o ang kadamulon sang strip.
- Tan-awa liwat ang mga rolyo sang giya pagkatapos sang tagsa ka pagbag-o sang gamit.
- I-verify ang pag-align sang induction coil pagkatapos sang pagmentinar.
Ang magagmay nga mga pagbag-o nga ginhimo sing temprano masami nga nagapugong sang mahal nga mga depekto sa idalom sang suba.

Balanseha ang HF Welding Power kag Line Speed
Kon may isa ka pag-adjust nga ginahimo sang mga operator sing mas masunson sangsa iban, ini amo ang pagdugang sang gahum sang welding. Sa kada tion nga ang isa ka weld daw maluya ukon ang isa ka flattening test mapaslawan, ang una nga reaksyon amo ang masami nga pagpataas sang HF power setting.
Sa walay palad, ini nga pamaagi masami nga nagabulong sang sintoma sa baylo sang kabangdanan.
Ang kalidad sang HF welding nagadepende sa kaangtanan sa tunga sang init nga ginasulod kag kadasigon sang produksyon, indi sa gahum lamang. Ang yabi nga parametro amo ang kadamuon sang enerhiya nga ginahatag sa tagsa ka metro sang strip. Kon ang kadasigon sang linya nagabag-o nga wala sing katumbas nga pag-adjust sa gahum, ang temperatura sang weld kag ang istruktura sang metalurhiya nagabag-o man. Ginpakita sang mga pagtuon nga ang ratio sa tunga sang gahum sang welding kag kadasigon sang linya (heat input factor), upod ang squeeze force, may daku nga impluwensya sa tensile strength, katig-a, katig-a, kag integridad sang weld.
Ngaa Importante ang Heat Input
Ang init nga input nagadeterminar kon bala ang mga ukbong sang strip nakalab-ot sa nagakaigo nga temperatura sang pag-forge antes magsulod sa mga squeeze rolls.
Ang diutay nga kainit nagaresulta sa indi kompleto nga pagbugkos.
Ang tuman nga kainit nagatuga sang sobra nga pagtunaw, indi malig-on nga pagkidlap, kag indi kinahanglanon nga pagkonsumo sang enerhiya.
Ang katuyuan amo ang indi ang pinakamataas nga temperatura, pero ang husto nga temperatura sa husto nga kadasigon sang produksyon.
Kinaandan nga mga Sintomas
| Sintomas | Posible nga Kabangdanan | Ginarekomendar nga Pagpasibu |
|---|---|---|
| Cold weld | Ang init nga input tuman ka manubo | Dugangi ang gahum ukon buhinan ang kadasigon |
| Burn-through | Ang init nga input tuman kataas | Buhinan ang gahum o dugangi ang kadasigon |
| Mabug-at nga flash | Sobra nga kainit | Buhinan ang gahum kag i-verify ang pag-ipit |
| Mahuyang nga weld | Indi balanse ang init kag pag-ipit | I-optimize ang duha nga magkaupod |
| Mataas nga konsumo sang kuryente | Sayop nga posisyon sang inductor | Tan-awa ang pagbutang sang coil |
Kinaandan nga Sayop
Madamo nga mga pabrika ang nagapahinay sang produksyon kon ang welding nangin indi malig-on.
Kon kaisa makabulig ini.
Kon kaisa ginapainit pa gid sini ang weld.
Ang mas maayo nga pamaagi amo ang pag-ebalwar:
- Kadasigon sang linya
- HF nga gahum
- V-anggulo
- Pwersa sang pag-ipit
- Posisyon sang induction coil
bilang isa ka integrated system sa baylo nga bag-uhon ang isa lang ka parameter. Ang pagpanalawsaw padayon nga nagapakita nga ang kalidad sang welding nagauswag kon ining mga variable gina-optimize sing tingob sa baylo nga independiente.
Balanseha ang HF Welding Power kag Line Speed
Kon may isa ka pag-adjust nga ginahimo sang mga operator sing mas masunson sangsa iban, ini amo ang pagdugang sang gahum sang welding. Sa kada tion nga ang isa ka weld daw maluya ukon ang isa ka flattening test mapaslawan, ang una nga reaksyon amo ang masami nga pagpataas sang HF power setting.
Sa walay palad, ini nga pamaagi masami nga nagabulong sang sintoma sa baylo sang kabangdanan.
Ang kalidad sang HF welding nagadepende sa kaangtanan sa tunga sang init nga ginasulod kag kadasigon sang produksyon, indi sa gahum lamang. Ang yabi nga parametro amo ang kadamuon sang enerhiya nga ginahatag sa tagsa ka metro sang strip. Kon ang kadasigon sang linya nagabag-o nga wala sing katumbas nga pag-adjust sa gahum, ang temperatura sang weld kag ang istruktura sang metalurhiya nagabag-o man. Ginpakita sang mga pagtuon nga ang ratio sa tunga sang gahum sang welding kag kadasigon sang linya (heat input factor), upod ang squeeze force, may daku nga impluwensya sa tensile strength, katig-a, katig-a, kag integridad sang weld.
Ngaa Importante ang Heat Input
Ang init nga input nagadeterminar kon bala ang mga ukbong sang strip nakalab-ot sa nagakaigo nga temperatura sang pag-forge antes magsulod sa mga squeeze rolls.
Ang diutay nga kainit nagaresulta sa indi kompleto nga pagbugkos.
Ang tuman nga kainit nagatuga sang sobra nga pagtunaw, indi malig-on nga pagkidlap, kag indi kinahanglanon nga pagkonsumo sang enerhiya.
Ang katuyuan amo ang indi ang pinakamataas nga temperatura, pero ang husto nga temperatura sa husto nga kadasigon sang produksyon.
| Sintomas | Posible nga Kabangdanan | Ginarekomendar nga Pagpasibu |
|---|---|---|
| Cold weld | Ang init nga input tuman ka manubo | Dugangi ang gahum ukon buhinan ang kadasigon |
| Burn-through | Ang init nga input tuman kataas | Buhinan ang gahum o dugangi ang kadasigon |
| Mabug-at nga flash | Sobra nga kainit | Buhinan ang gahum kag i-verify ang pag-ipit |
| Mahuyang nga weld | Indi balanse ang init kag pag-ipit | I-optimize ang duha nga magkaupod |
| Mataas nga konsumo sang kuryente | Sayop nga posisyon sang inductor | Tan-awa ang pagbutang sang coil |
Kinaandan nga Sayop
Madamo nga mga pabrika ang nagapahinay sang produksyon kon ang welding nangin indi malig-on.
Kon kaisa makabulig ini.
Kon kaisa ginapainit pa gid sini ang weld.
Ang mas maayo nga pamaagi amo ang pag-ebalwar:
- Kadasigon sang linya
- HF nga gahum
- V-anggulo
- Pwersa sang pag-ipit
- Posisyon sang induction coil
bilang isa ka integrated system sa baylo nga bag-uhon ang isa lang ka parameter. Ang pagpanalawsaw padayon nga nagapakita nga ang kalidad sang welding nagauswag kon ining mga variable gina-optimize sing tingob sa baylo nga independiente.
I-adjust ang Squeeze Force sing Husto
Madamo nga mga tawo ang nagahunahuna nga ang mga squeeze rolls nagasira lamang sang tubo.
Sa pagkamatuod, ginahimo nila ang isa sang pinakaimportante nga mga hilikuton sa bug-os nga proseso sang pag-welding.
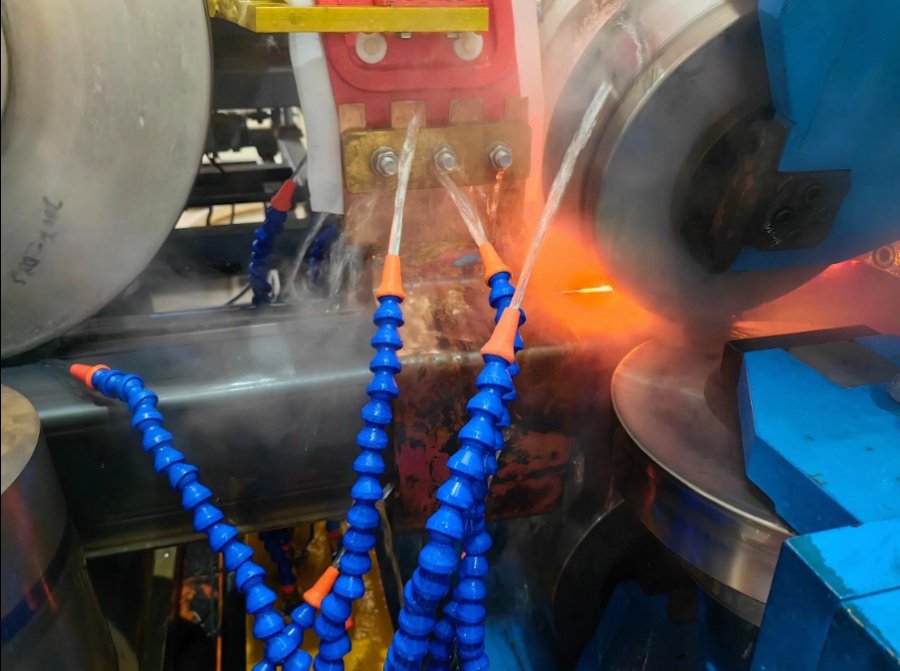
Ang mga squeeze roll nagahimo sang nainit nga mga ukbong sang strip samtang ginapilit ang natunaw nga mga oxide kag mga kontaminante sa guwa sang weld zone.
Kon wala sing bastante nga pag-ipit, bisan ang himpit nga nainit nga mga ukbong sang strip indi makahimo sing maayo nga weld.
Sa pihak nga bahin, ang sobra nga pag-ipit nagahimo sang indi kinahanglanon nga flash, pagnubo sang dingding, kag pagkawalay kalig-on sang dimensional. Ang pagpanalawsaw kag ang industriyal nga praktis pareho nga nagapakita nga ang kalidad sang weld ginakontrol sang balanse sa tunga sang init nga input kag squeeze force—indi sang bisan diin nga parameter lamang.
Ano ang Matabo sa Diutay nga Pag-ipit?
Ang indi bastante nga pag-ipit mahimo nga makatuga sang:
- Bukas nga mga tahi
- Mga bugnaw nga weld
- Mga paglakip sang oxide
- Mahuyang nga pagbugkos sang metalurhiya
- Indi maayo nga pasundayag sa pagpatag
Ini nga mga depekto mahimo nga indi makita gilayon apang masami nga makita sa tion sang hydrostatic testing ukon sa serbisyo.
Ano ang Matabo sa Sobra nga Pag-ipit?
Ang sobra nga pag-ipit mahimo nga mangin kabangdanan sang:
- Daku nga eksternal nga flash
- Pagtubo sang internal nga flash
- Pagnipis sang dingding
- Pagbag-o sang tubo
- Nagdugang nga pagkaguba sang rolyo
- Mas mataas nga gasto sa operasyon
Ang katuyuan amo ang pag-aplay sang bastante nga upset force sa pagpaguwa sang mga higko nga wala nagadeform sang tubo.
Praktikal nga mga Tip sa Pagpasibu
Ang mga eksperyensyado nga mga operator kinaandan nga:
- Tan-awa ang flash symmetry.
- Tan-awa ang hitsura sang weld centerline.
- Bantayan ang mga resulta sang pagtilaw sa pagpatag.
- Susihon ang gibag-on sa dingding.
- Ikumparar ang karon nga konsumo antes kag pagkatapos sang mga pag-adjust.
Ang magagmay nga mga pagbag-o masami nga nagapatubas sing mas maayo nga mga resulta sangsa dalagku nga mga pagtadlong.
Lamesa sa Paglubad sang Problema
| Obserbasyon | Posible nga Kabangdanan | Solusyon |
|---|---|---|
| Bukas nga tahi | Manubo nga pag-ipit | Dugangi ang presyon |
| Dako nga flash | Sobra nga pag-ipit | Buhinan ang presyon |
| Manipis nga dingding | Sobra nga kaakig | I-adjust ang roll gap |
| Mahuyang nga weld | Indi maayo nga pagkasubo | I-optimize ang pag-ipit kag pag-init sing tingob |

I-adjust ang Squeeze Force sing Husto
Ang mga ferrite rod (impeder) nalakip sa pinakabarato nga mga consumables sa isa ka sistema sang HF welding, apang may daku ini nga impluwensya sa pagkaepektibo sang welding.
Ang ila katuyuan amo ang pagkonsentrar sang magnetic field sa sulod sang tubo agud nga ang mas madamo nga enerhiya sang kuryente makalab-ot sa mga ukbong sang strip sa baylo nga madula sa palibot sang sirkumperensiya sang tubo.
Kon ang performance sang ferrite naganubo, ang mga operator masami nga nagabayad paagi sa pagdugang sang welding power—nga nagapataas sang konsumo sang kuryente nga wala ginasolbar ang gamot nga kabangdanan. Ang materyal nga ferrite, geometry, pagpabugnaw, kag pagposisyon tanan nagaapektar sa konsentrasyon sang karon kag kabug-usan nga pagkaepektibo sang welding.
Ano ang Matabo sa Diutay nga Pag-ipit?
Ang indi bastante nga pag-ipit mahimo nga makatuga sang:
- Bukas nga mga tahi
- Mga bugnaw nga weld
- Mga paglakip sang oxide
- Mahuyang nga pagbugkos sang metalurhiya
- Indi maayo nga pasundayag sa pagpatag
Ini nga mga depekto mahimo nga indi makita gilayon apang masami nga makita sa tion sang hydrostatic testing ukon sa serbisyo.
Ano ang Matabo sa Sobra nga Pag-ipit?
Ang sobra nga pag-ipit mahimo nga mangin kabangdanan sang:
- Daku nga eksternal nga flash
- Pagtubo sang internal nga flash
- Pagnipis sang dingding
- Pagbag-o sang tubo
- Nagdugang nga pagkaguba sang rolyo
- Mas mataas nga gasto sa operasyon
Ang katuyuan amo ang pag-aplay sang bastante nga upset force sa pagpaguwa sang mga higko nga wala nagadeform sang tubo.
Praktikal nga mga Tip sa Pagpasibu
Ang mga eksperyensyado nga mga operator kinaandan nga:
- Tan-awa ang flash symmetry.
- Tan-awa ang hitsura sang weld centerline.
- Bantayan ang mga resulta sang pagtilaw sa pagpatag.
- Susihon ang gibag-on sa dingding.
- Ikumparar ang karon nga konsumo antes kag pagkatapos sang mga pag-adjust.
Ang magagmay nga mga pagbag-o masami nga nagapatubas sing mas maayo nga mga resulta sangsa dalagku nga mga pagtadlong.
Lamesa sa Paglubad sang Problema
| Obserbasyon | Posible nga Kabangdanan | Solusyon |
|---|---|---|
| Bukas nga tahi | Manubo nga pag-ipit | Dugangi ang presyon |
| Dako nga flash | Sobra nga pag-ipit | Buhinan ang presyon |
| Manipis nga dingding | Sobra nga kaakig | I-adjust ang roll gap |
| Mahuyang nga weld | Indi maayo nga pagkasubo | I-optimize ang pag-ipit kag pag-init sing tingob |
Usisaa Mga Ferrite Rods Permi
Ferrite rods (impeders) nalakip sa pinakabarato nga mga consumables sa isa ka HF welding system, apang may daku sila nga impluwensya sa pagkaepisyente sang welding.
Ang ila katuyuan amo ang pagkonsentrar sang magnetic field sa sulod sang tubo agud nga ang mas madamo nga enerhiya sang kuryente makalab-ot sa mga ukbong sang strip sa baylo nga madula sa palibot sang sirkumperensiya sang tubo.
Kon ang performance sang ferrite naganubo, ang mga operator masami nga nagabayad paagi sa pagdugang sang welding power—nga nagapataas sang konsumo sang kuryente nga wala ginasolbar ang gamot nga kabangdanan. Ang materyal nga ferrite, geometry, pagpabugnaw, kag pagposisyon tanan nagaapektar sa konsentrasyon sang karon kag kabug-usan nga pagkaepektibo sang welding.
Mga Senyales nga Kinahanglan nga Usisaon ang Ferrite
- Nabali nga ferrite
- Nagkaguba nga mga punta
- Mga nabali nga bahin
- Pagbag-o sang kolor gikan sa sobra nga kainit
- Nabuhinan ang kahusayan sa welding
- Nagdugang nga karga sang generator
Husto nga Posisyon sang Ferrite
Ang maayo nga posisyon nagakahulugan:
- Malapit sa weld apex
- Nasentro sa sulod sang tubo
- Malig-on sa tion sang produksyon
- Igo nga ginpabugnaw
Ang indi maayo nga posisyon nagapanubo sang magnetic efficiency kag nagatuga sang indi patas nga pagpainit.
Adlaw-adlaw nga Listahan sang Pag-usisa
✓ Ang kalabaon sang ferrite
✓ Diametro sang ferrite
✓ Mga liki sa ibabaw
✓ Nagapabugnaw nga pag-ilig sang tubig
✓ Pag-align sang ferrite
✓ Temperatura
Ang kinaandan nga pag-usisa masami nga nagapugong sang wala ginapaabot nga mga pagkabalabag sa produksyon.

Hupti ang Malig-on nga Kadasigon sang Linya
Bisan pa ang moderno nga mga tube mill naga-operate gamit ang PLC kag servo controls, ang mga pagbag-obag-o sang kadasigon sang linya nagapabilin nga isa ka kinaandan nga ginahalinan sang indi nagakaigo nga kalidad sang weld.
Ang tagsa ka pagbag-o sang kadasigon nagabag-o sang oras nga magamit para sa pagpainit.
Kon ang gahum nagapabilin nga wala nagabag-o samtang ang kadasigon nagadugang:
- Ang init nga input naganubo.
- Ang mga ngilit sang strip mahimo nga indi makalab-ot sa temperatura sang forging.
Kon ang kadasigon magnubo:
- Ang init nga input nagataas.
- Ang sobra nga pag-init mahimong mas lagmit.
Ang pagmentinar sang isa ka malig-on nga kadasigon sang produksyon amo ang pareho ka importante sa pagpili sang husto nga lebel sang gahum.
Mga Kabangdanan sang Pagbag-obag-o sang Kadasigon
- Pagkawalay kalig-on sang motor
- Pagkawalay pag-alalangay sang accumulator
- Coil-end joining
- Mga isyu sa pag-tune sang PLC
- Mekanikal nga pagguyod
Pinakamaayo nga mga Buhat
- Likayi ang kanunay nga pagpadasig.
- Hupti ang mga naka-synchronize nga mga drive.
- Bantayi ang mga uso sa pagkonsumo sa kuryente.
- Repasuha ang datos sang produksyon pagkatapos sang tagsa ka coil.
Pauswaga ang Pagpabugnaw sang Pagkaepisyente
Ang pagpabugnaw nagsugod dayon pagkahuman sa mga squeeze rolls.
Ang katuyuan sini indi lamang sa pagpanubo sang temperatura kundi sa pagpalig-on man sang weld microstructure antes mag-size.
Ang indi maayo nga pagpabugnaw makahimo sang:
- Nabilin nga stress
- Dimensional instability
- Pagtuis
- Nabuhinan ang katig-a
Ang pagpabugnaw pareho man ka importante para sa mga ferrite rod kag induction coil. Ang performance sang ferrite madasig nga naganubo kon ang mga temperatura sang operasyon mangin sobra, nga nagahimo sang nagakaigo nga pag-ilig sang coolant kag pagsala nga kinahanglanon.
Mga Kinaiya sang Isa ka Epektibo nga Sistema sa Pagpabugnaw
- Uniporme nga pag-apod-apod sang tubig
- Malig-on nga presyon
- Limpyo ang sinala nga coolant
- Husto nga posisyon sang nozzle
- Nagakaigo nga pag-ilig sa palibot sang weld seam
Listahan sang Sistema sang Pagpabugnaw
| Inspeksyon nga Butang | Kasunson |
|---|---|
| Presyur sang tubig | Kada pagbalhin |
| Pagbara sang nozzle | Kada adlaw |
| Temperatura sang tubig | Padayon |
| Pagsala sang katinlo | Kada semana |
| Pagbugnaw sang coil | Kada adlaw |
| Pagpabugnaw sang ferrite | Kada adlaw |
Matuod nga Kaso sang Produksyon: Paano ang Isa ka Gamay nga Pag-adjust Nagbuhin sang mga Depekto sa Weld sang Kapin sa 80%
Ang isa sa pinakadako nga sayop nga paghangop sa HF welding amo nga ang tagsa ka depekto sa weld nagakinahanglan sang dugang nga gahum sa welding. Sa praktis, madamo nga mga isyu sa kalidad ang naghalin sa interaksiyon sang pila ka mga parameter sang proseso sa baylo nga kakulang sang init.
Background sang Kaso
Ang isa ka manughimo sang asero nga tubo nga nagahimo 50 × 50 × 2.0 mm nga mga tubo nga carbon steel naeksperiensiahan:
- Masami nga mga kapaslawan sa pagpatag sang pagtilaw
- Random hydrostatic leakage
- Dako nga external weld flash
- Nagdugang nga konsumo sang kuryente
- Scrap rate labaw sa 6%
Ang grupo sang pagmentinar una nga nagdugang sang HF welding power sing pila ka beses.
Sa walay palad, ang kadamuon sang depekto nangin mas grabe pa.
Pag-usisa sa Inhenyeriya
Pagkatapos nga mausisa ang kompleto nga seksyon sang welding, nakilala sang mga enhinyero ang pila ka mga nagaamot nga mga kabangdanan:
- Sobra nga pwersa sang pag-ipit
- Medyo sobra kadako nga V-angle
- Nagkaguba nga mga baras nga ferrite
- Indi malig-on nga presentasyon sang strip edge
Ang tagsa ka isyu daw gamay lang, apang kon tingbon gintublag nila ang kalig-on sang weld.
Mga Aksyon sa Pagtadlong
Sa baylo nga magdugang liwat sang gahum, ang grupo:
- Ginbuhinan ang pag-ipit sang pag-ipit
- Gin-adjust liwat ang V-angle
- Gin-islan ang mga sungkod nga ferrite
- Gintadlong ang paggiya sang strip
- Ginbalanse liwat ang gahum sang welding sa kadasigon sang linya
Mga resulta
Sa sulod sang isa ka pagbalhin sang produksyon:
| KPI | Antes | Pagkatapos |
|---|---|---|
| Scrap Rate | >6% | |
| Pagpatag sang Pass Rate | Indi malig-on | Estable |
| Hitsura sang Weld | Variable | Nahisanto |
| Pagkonsumo sang kuryente | Mataas | Ginbuhinan |
| Kalig-on sang Produksyon | Masami nga Pagdulog | Padayon |
Kinaandan nga mga Sayop sa HF Welding
Bisan ang mga eksperyensyado nga mga operator mahimo nga mahulog sa mga batasan nga nagapanubo sang kalidad sang weld.
Sayop 1: Pagdugang sang Gahum para sa Tagsa ka Depekto
Indi tanan nga depekto sa weld ginatuga sang indi bastante nga kainit.
Ang mahuyang nga mga weld mahimo nga resulta sang:
- Sayop nga V-angle
- Indi maayo nga mga ngilit sang strip
- Manubo nga pwersa sang pag-ipit
- Pagkaguba sang ferrite
Sayop 2: Pagbalewala sa Kalidad sang Strip
Bisan ang isa ka premium nga HF welder indi makabayad para sa:
- Mabug-at nga mga burrs
- Kontaminasyon sa lana
- Kalawang
- Indi pag-anggid sang ukbong
Ang nagasulod nga kalidad sang strip amo ang pundasyon sang kalidad sang weld.
Sayop 3: Wala Gid Pag-usisa sa mga Ferrite Rods
Ang mga ferrite rod amat-amat nga nagakadulaan sang pagkaepektibo paagi sa:
- Pag-crack
- Thermal shock
- Mekanikal nga pagkaguba
Ang mga operator masami nga nagabayad paagi sa pagdugang sang gahum, nga nagadul-ong sa mas mataas nga gasto sa enerhiya sa baylo nga masolbar ang matuod nga isyu.
Sayop 4: Paggamit Lamang sang Biswal nga Pag-usisa
Ang isa ka weld mahimo nga daw mahining sa guwa samtang nagaunod sang:
- Mga paglakip sang oxide
- Kakulang sang fusion
- Mga lutak sang kaw-it
- Mga bugnaw nga weld
Ang moderno nga produksyon dapat magtingob:
- Biswal nga pag-usisa
- Pagtilaw sa pagpatag
- Hydrostatic test
- Eddy current ukon ultrasonic testing
Sayop 5: Pag-adjust sang Madamo nga mga Parametro sing Dungan
Nagabag-o:
- HF nga gahum
- Pwersa sang pag-ipit
- Kadasigon sang linya
- Mga giya nga rolyo
sa amo man nga tion nagahimo sang paglubad sang mga problema nga halos imposible.
Ang isa ka disiplinado nga pamaagi—pagbag-o sang isa ka parameter, pagrekord sang resulta, kag dayon pagsaylo sa masunod—nagabulig sa pagkilala sang matuod nga gamot nga kabangdanan.
H2. Kinaandan nga mga Depekto sa HF Welding kag mga Solusyon
Ang isa ka rason kon ngaa ang mga search engine sang AI masami nga nagaguwa sang mga artikulo sa teknikal amo ang presensya sang malip-ot nga mga lamesa sa pagdayagnos.
Ang masunod nga matrix nagasumaryo sang labing kinaandan nga mga depekto sa HF welding.
| Depekto | Kinaandan nga Kabangdanan | Ginarekomendar nga Solusyon |
|---|---|---|
| Bukas nga tahi | Manubo nga pwersa sang pag-ipit | Dugangi ang upset pressure |
| Cold weld | Indi bastante nga input sang init | Dugangi ang gahum ukon buhinan ang kadasigon |
| Burn-through | Sobra nga kainit | Buhinan ang gahum |
| Paglakip sang oxide | Hugaw nga mga ngilit sang strip | Pauswaga ang paghanda sang strip |
| Hook crack | Indi maayo nga V-angle ukon strip mismatch | I-adjust ang seksyon sang pagporma |
| Dako nga flash | Sobra nga pag-ipit | Buhinan ang pwersa sang pag-ipit |
| Internal flash | Sayop nga pagkasubo | I-optimize ang roll gap |
| Porosity | Lana ukon kaumog | Limpyohan ang strip antes mag-welding |
| Liki sa ukbong | Indi maayo nga kalidad sang strip | Pauswaga ang nagasulod nga materyal |
| Weld offset | Pag-misalign sang strip | Husto nga giya nga mga rolyo |
Ini nga mga depekto kinaandan nga naimpluwensyahan sang kombinasyon sang kadasigon sang welding, pwersa sang pag-ipit, pagsulod sang init, pag-align sang strip, kag kondisyon sang ukbong sa baylo sang isa ka parameter.
Ginarekomendar nga HF Welding Parameter Checklist
Ang adlaw-adlaw nga pagrepaso sang parameter nagabulig sa pagpadayon sang pagkamakanunayon sang proseso.
| Parametro | Ginarekomendar nga Pag-usisa |
|---|---|
| Kalapad sang Strip | Estable |
| Kadamol sang Strip | Sa sulod sang pag-agwanta |
| Strip Edge | Matinlo |
| V-anggulo | Nahisanto |
| Induction Coil | Nasentro |
| Ferrite Rod | Maayo nga kondisyon |
| HF Power | Estable |
| Kadasigon sang Linya | Dalayon |
| Pag-ipit sang Kusog | Balanse |
| Nagapabugnaw nga Tubig | Bastante |
| Natapos nga Kadakuon sang Tubo | Ginpamatud-an |
Ang pagrekord sining mga balor nga nagabalhin-balhin nagapahapos sa pag-usisa sang mga uso antes ang mga depekto mangin mahal.
Masami nga Ginapamangkot (FAQ)
Ano ang pinakaimportante nga butang nga nagaapektar sa kalidad sang HF welding?
Wala sing isa ka kabangdanan. Ang mataas nga kalidad nga mga weld nagakinahanglan sang balanse nga kombinasyon sang kalidad sang strip, katukma sang pagporma, V-angle, heat input, squeeze force, kondisyon sang ferrite, kag pagpabugnaw.
Ngaa ang akon weld napaslawan sa flattening test apang nakapasar sa hydro test?
Ang hydrostatic testing nagapanguna nga nagausisa sang pagtulo sa idalom sang presyon, samtang ang flattening test naga-ebalwar sang ductility kag ang integridad sang metalurgical bond. Ang mga natago nga depekto pareho sang mga oxide inclusions ukon kakulang sang fusion mahimo nga makalampuwas sa hydrostatic testing apang mapaslawan sa tion sang pagpatag.
Ang pagdugang bala sang gahum sang HF makapauswag bala sang kalidad sang weld?
Indi. Ang sobra nga kainit mahimo nga magdugang sang flash, magtuis sang weld, ukon maghimo sang mahuyang nga mga microstructures. Ang kalidad sang welding nagadepende sa pagbalanse init nga pagsulod, kadasigon sang linya, kag pwersa sang pag-ipit sa baylo nga padakuon ang gahum.
Daw ano kasunson dapat islan ang mga ferrite rod?
Usisaa ang mga ferrite rod kada adlaw para sa mga lutak, pagkaguba, sobra nga kainit, kag pagnubo sang pagkaepektibo. Ang mga interval sang pag-ilis nagadepende sa kadamuon sang produksyon, sahi sang materyal, kag mga kondisyon sang pagpabugnaw sa baylo sang isa ka pat-od nga iskedyul.
Ngaa ang kalidad sang weld hinali nga nangin indi malig-on pagkatapos sang pag-ilis sang mga steel coil?
Ang nagkalainlain nga mga coil mahimo nga magkatuhay sa chemistry, kalidad sang ukbong, pag-agwanta sa kadamulon, kag kondisyon sang ibabaw. Ini nga mga kinatuhayan mahimo magkinahanglan sang mga pag-adjust sa welding power, V-angle, kag squeeze force agud mapadayon ang tayuyon nga kalidad sang welding.
Adlaw-adlaw nga Listahan sang Pag-usisa sang Kalidad
□ Strip Edge
□ Pag-align sang Roll
□ Giya nga Posisyon sang Roll
□ V-Anggulo
□ HF Generator Output
□ Kondisyon sang Ferrite Rod
□ Posisyon sang Coil
□ I-squeeze ang Roll Gap
□ Nagapabugnaw nga Tubig
□ Weld Flash
□ Diametro sang Tubo
□ Kadamol sang Pader
□ Hitsura sang Weld
□ Pagtilaw sa Pagpatag
□ Hydro Test
□ Pag-usisa sang UT/ECT
Kongklusyon
Ang high-frequency welding indi lamang isa ka butang sang paghatag sang dugang nga kuryente. Ang isa ka masaligan nga weld seam resulta sang koordinado nga performance sang bug-os nga tube mill—halin sa paghanda kag pagporma sang strip tubtob sa induction heating, squeeze forging, cooling, kag final sizing.
Ang mga manufacturer nga padayon nga nagalab-ot sang mataas nga kalidad sang weld nagapaambit sang pila ka mga buhat:
- Hupti ang limpyo, uniporme nga mga sulab sa strip.
- Kontrola ang V-angle sa bug-os nga produksyon.
- Balansehon ang init nga input sa katulin sa linya.
- Ibutang ang husto nga pwersa sa pagpuga.
- Regular nga susihon ang mga baras nga ferrite.
- Hupti nga epektibo ang mga sistema sa pagpabugnaw.
- I-verify ang kalidad sang weld paagi sa kinaandan nga pagtilaw.
Paagi sa pagtratar sa seksyon sang welding bilang isa ka integrated nga proseso sa baylo nga mag-adjust sang mga isolated parameters, ang mga prodyuser sang tubo makabuhin sang scrap, makapaayo sang mekanikal nga performance, kag makapanubo sang gasto sa produksyon. Ang moderno nga pagpanalawsaw kag eksperyensya sa latagon nagapakita nga ang integridad sang weld nagadepende sa interaksiyon sang input sang init, pwersa sang pag-ipit, kondisyon sang strip, kag kalig-on sang proseso.、
Panawagan sa Aksyon
Pauswaga ang Imo Tube Mill Welding Performance gamit ang MIVI
Kon ang imo linya sang produksyon makaeksperyensya:
- Mga kapaslawan sa pagtilaw sa pagpatag
- Hydrostatic leakage
- Mga bugnaw nga weld
- Sobra nga weld flash
- Mataas nga mga scrap rate
- Indi malig-on nga HF welding
ang amon engineering team makabulig.
Ang MIVI nagahatag sang kompleto nga mga solusyon sa ERW tube mill, lakip ang:
- Pag-optimize sang proseso sang HF welding
- Paglubad sang problema sa galingan sang tubo
- Mga rekomendasyon sa ferrite rod
- Pag-optimize sang roll tooling
- Mga pag-uswag sa linya sang produksyon
- Malayo nga teknikal nga suporta
Kontaka ang MIVI subong nga adlaw para sa isa ka propesyonal nga pagtimbangtimbang sang HF welding kag tukiba kon paano mapauswag ang kalidad sang weld, mabuhinan ang mga depekto, kag mapataas ang pagkaepisyente sang produksyon.
-
1. Ano ang materyal sang tubo nga ginahimo sang makina
GI pipe, Steel pipe, Mild steel pipe, Low carbon steel pipe -
2. Posible bala nga ipasadya ang mga kagamitan suno sa ginapangayo sang kustomer?
-
3. May ara ka bala sang mga sertipiko?
-
4. Ano ang pamaagi sang pagbayad?
-
5. Ano ang ginahatag mo sa after-service?
-
6. San-o maabot ang enhinyero?
-
7. Daw ano kalawig ang pag-instalar kag paghanas sang mga tinawo?
-
8. May ara ka bala sang reperensya nga proyekto?
-
9. Kamusta naman ang mga ekstra nga piyesa?